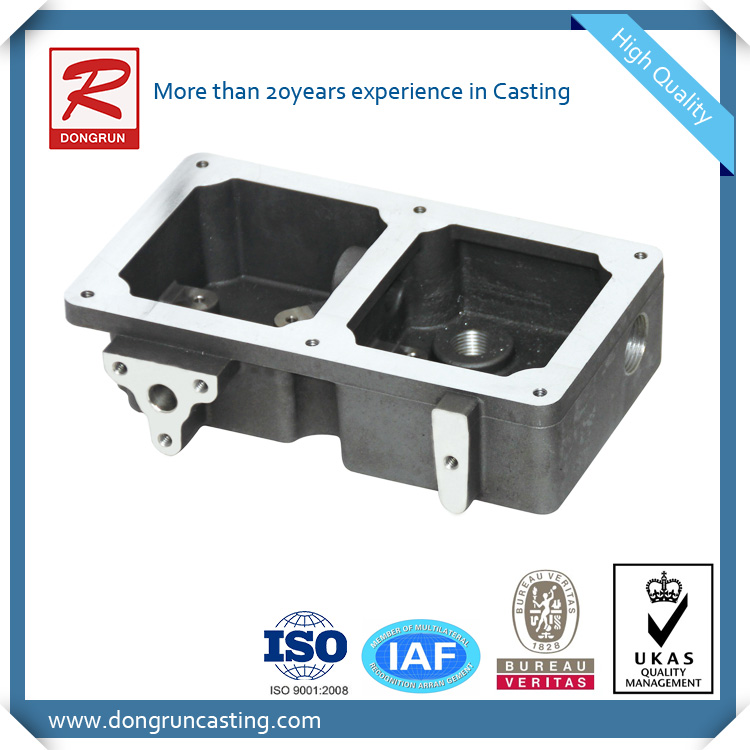
Durante o processo de fundição, as peças de alumínio são propensas a defeitos internos, como folgas, contração e porosidade. Após a usinagem dessas peças com defeitos, os componentes da camada densa da superfície são removidos, expondo os defeitos internos. Para peças de alumínio fundidas para a indústria automotiva que requerem vedação, como blocos de cilindros, cabeçotes, coletores de admissão, corpos de válvulas de freio, etc., durante o teste de vedação sob pressão, a presença de microporos defeituosos causa um grande vazamento do fluido de vedação. Esses defeitos são frequentemente encontrados após a usinagem e o teste de pressão, resultando em um aumento significativo no tempo de trabalho, no consumo de matéria-prima e na energia. Para solucionar o problema da alta taxa de refugo de peças de alumínio fundidas para a indústria automotiva e recuperar as peças que seriam descartadas devido aos defeitos mencionados, é necessário adotar medidas de tratamento específicas durante a produção. A tecnologia mais comum atualmente utilizada é o tratamento por impregnação . Esse tratamento consiste na infiltração do agente impregnante nos microporos da peça de alumínio fundida sob determinadas condições. Após a cura, o material de enchimento que penetra nos poros integra-se à parede interna dos poros da peça fundida, bloqueando os microporos, de modo que as peças possam ser fabricadas utilizando uma tecnologia de processo que satisfaz as condições de pressurização, anti-infiltração e anti-vazamento.
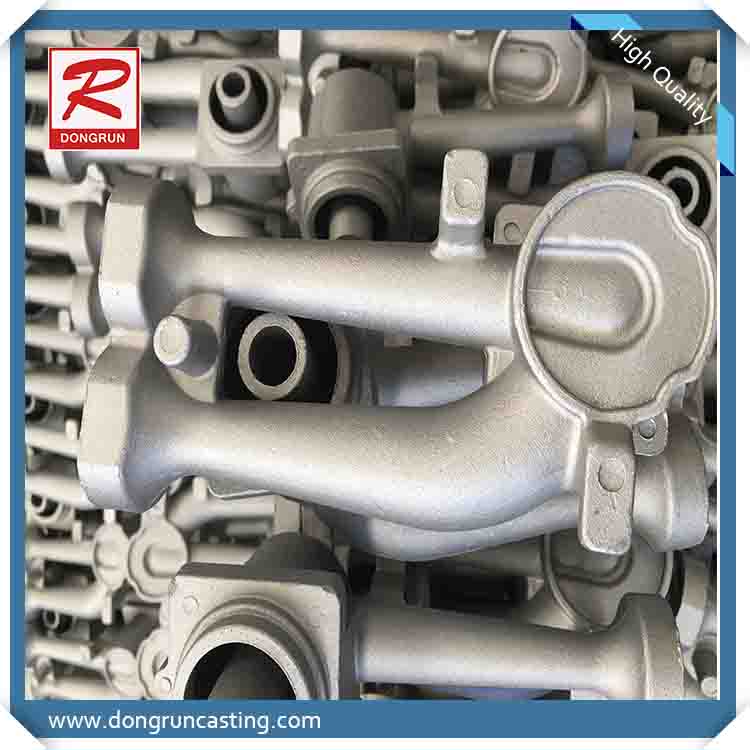
O custo das peças fundidas de alumínio é baixo, o processo é eficiente e a refusão e reciclagem economizam recursos e energia, o que torna a aplicação e o desenvolvimento desse material contínuos. Por exemplo, a pesquisa e o desenvolvimento do processo e dos equipamentos de dupla fundição em cubilô-forno elétrico; a tecnologia avançada de dessulfurização e filtração de ferro líquido amplamente utilizada; a tecnologia de fabricação de ferro fundido de paredes finas e alta resistência; a tecnologia de fabricação de materiais compósitos de ferro fundido; a tecnologia de reforço superficial ou localizado do ferro fundido; a tecnologia completa de ferro fundido nodular sinterizado em oceano aberto; e o uso de processos e equipamentos especiais como fundição em molde permanente , fundição em areia , fundição por gravidade e fundição sob pressão .
Ligas leves de fundição de liga de alumínio têm uma série de excelentes características, como baixa densidade, alta resistência específica e resistência à corrosão, e serão mais amplamente utilizadas na aviação, aeroespacial, automotivo, maquinário e outras indústrias. Especialmente na indústria automotiva, a fim de reduzir o consumo de combustível Melhorar a eficiência energética, substituir aço e ferro fundido por fundidos de liga de alumínio e níquel é uma tendência de desenvolvimento de longo prazo, que se concentra em resolver soluções livres de poluição, eficientes e fáceis de operar tecnologia de refino, tecnologia de metamorfismo, tecnologia de refinamento de grãos e tecnologia de detecção rápida antes do forno. A fim de melhorar ainda mais o desempenho do material e maximizar o potencial do material, materiais de liga de alumínio de alta qualidade podem ser desenvolvidos, especialmente materiais compostos à base de alumínio para atender aos requisitos de desempenho de diferentes condições de trabalho; fortalecer a pesquisa do processo de fusão de ligas do cluster, fundição contínua de ligas e extrusão Pesquisa e desenvolvimento de tecnologia de fundição e tecnologias relacionadas; desenvolvimento e pesquisa de aperfeiçoamento de equipamentos de fundição de ligas de ferro e tecnologias e processos relacionados.
Crack
Características do defeito:
1. Trincas de fundição. O desenvolvimento ao longo do contorno de grão, frequentemente acompanhado por segregação, é uma trinca que se forma a uma temperatura mais elevada e tem maior probabilidade de aparecer em ligas com maior contração volumétrica e em peças fundidas de alumínio com formatos mais complexos.
2. Trincas por tratamento térmico: geralmente causadas por trincas transgranulares devido ao superaquecimento ou superaquecimento do tratamento térmico. Freqüentemente, ligas com grandes tensões e coeficientes de expansão térmica são resfriadas demais. Ou quando houver outros defeitos metalúrgicos
causa:
1. O projeto da estrutura de fundição não é razoável, há cantos agudos, a espessura da parede muda muito
2. Molde de areia (núcleo) tem baixo rendimento
3. Superaquecimento local do molde
4. A temperatura de derramamento está muito alta
5. Remoção prematura de peças fundidas do molde
6. Tratamento de calor excessivo ou superaquecimento e taxa de resfriamento excessiva
Como fazer?
1. Melhore o projeto estrutural da fundição, evite cantos agudos, se esforce para obter espessura de parede uniforme e transição suave
2. Tomar medidas para aumentar a concessão do molde de areia (núcleo)
3. Certifique-se de que todas as partes da fundição sejam solidificadas simultaneamente ou sequencialmente e melhore o design do sistema de vazamento
4. Reduza adequadamente a temperatura de derramamento
5. Controle o tempo de resfriamento do molde
6. Quando a fundição é deformada, o método de correção térmica é usado
7. Controlar corretamente a temperatura do tratamento térmico e reduzir a taxa de resfriamento de têmpera
Escória de dióxido
Características do defeito:
A escória oxidada se distribui principalmente na superfície superior da peça fundida, no canto do molde que não é ventilado. A fratura é principalmente esbranquiçada ou amarela. Pode ser encontrada por fluoroscopia de raios-X ou processamento mecânico. Também pode ser encontrado durante a lavagem alcalina, decapagem ou anodização:
1. A carga não está limpa e a quantidade de carga é muito alta
2. Projeto deficiente do sistema de vazamento
3. A escória no líquido da liga não é removida
4. Operação de vazamento inadequada traz inclusão de escória
5. Após o tratamento de refino e metamorfismo, o tempo de espera não é suficiente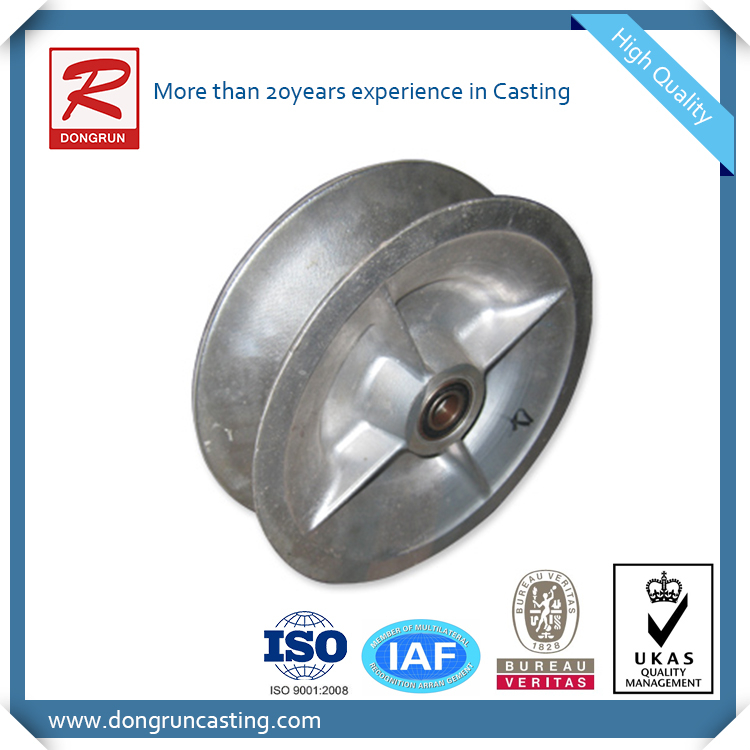
Como fazer?
1. A cobrança deve passar por sopro de areia, e o valor da cobrança de retorno deve ser reduzido de forma adequada
2. Melhorar o design do sistema de vazamento e aumentar sua capacidade de bloqueio de escória
3. Use o fluxo apropriado para remover a escória
4. Deve ser estável ao despejar e deve prestar atenção ao bloqueio de escória
5. Após o refino, o líquido da liga deve permanecer por um certo tempo antes de despejar
Bolhas de estoma
Características do defeito:
Os poros da parede das três peças fundidas são geralmente redondos ou ovais, com superfície lisa, geralmente com escamas de óxido brilhantes, por vezes amarelo oleoso. Poros superficiais e bolhas podem ser encontrados por jato de areia, e poros internos podem ser encontrados por fluoroscopia de raios-X ou processamento mecânico. As bolhas são pretas no filme de raios-X
causa:
1. O derramamento de liga não é estável, o gás está envolvido
2. Impurezas orgânicas (como pó de carvão, raízes, estrume de cavalo, etc.) são misturadas na areia do tipo (núcleo)
3. Má ventilação do molde e do núcleo de areia
4. Existem orifícios de contração na superfície do ferro frio
5. Projeto deficiente do sistema de vazamento
Como fazer?
1. Controle corretamente a velocidade de vazamento para evitar o envolvimento do gás.
2. Nenhuma impureza orgânica deve ser misturada na areia do molde (núcleo) para reduzir a quantidade de gás gerado pelo material de moldagem
3. Melhorar a capacidade de exaustão da areia (núcleo)
4. Seleção e tratamento corretos de ferro frio
5. Melhorar o design do sistema de vazamento
encolhimento
Características do defeito:
O encolhimento das peças fundidas de alumínio geralmente ocorre nas partes grossas da raiz do riser da mosca perto do canal interno, nas transições grossas e finas das paredes e nas paredes finas com grandes planos. No estado fundido, a fratura é cinza e o amarelo claro é branco acinzentado, amarelo claro ou preto acinzentado após o tratamento térmico. Está turvo no filme de raios-X. O encolhimento filamentoso é sério. Ele pode ser encontrado por raio-X, fratura de baixa ampliação e outros métodos de inspeção.
causa:
1. O efeito de alimentação do riser é pobre
2. Muito gás na carga
3. Superaquecimento perto do sprue
4. O molde de areia tem muita umidade, o núcleo de areia não está seco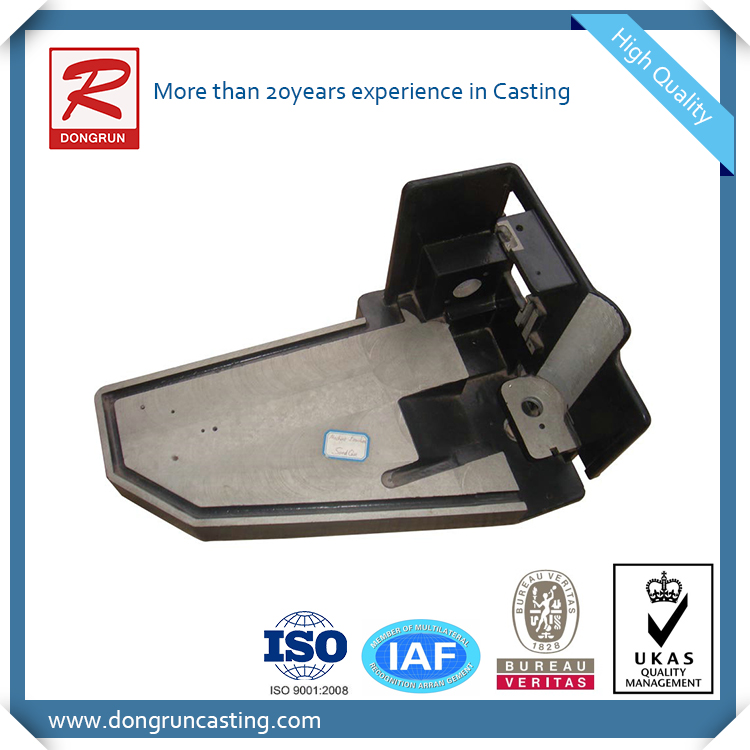
5. Grãos grossos de liga
6. Posição inadequada da fundição no molde
7. A temperatura de vazamento está muito alta, a velocidade de vazamento é muito rápida
Como fazer?
1. Reabasteça o líquido metálico do riser para melhorar o design do riser
2. A carga deve estar limpa e livre de corrosão
3. Um riser é definido no encolhimento da fundição e o ferro frio é colocado ou usado em conjunto com o riser
4. Controle a umidade da areia e a secagem do núcleo
5. Tome medidas para refinar o grão
6. Melhore a posição da fundição no molde e reduza a temperatura e a velocidade de vazamento